 高瑞达首页
大型复合材料制造中的真空需求
大型复合材料产品,包括风力涡轮机叶片、航空航天结构部件以及其他纤维增强结构,越来越多地采用真空辅助工艺。真空灌注工艺是在负压作用下将树脂引入干燥的纤维增强材料中。真空系统负责排出模具型腔内的空气、压实纤维预成型体,并促进树脂分布。
随着产品尺寸不断增大,生产设施可能需要同时运行多个模具。集中式真空供给系统将多个生产工位连接到一个共享管网中,实现真空产生、分配、监测和控制的一体化。
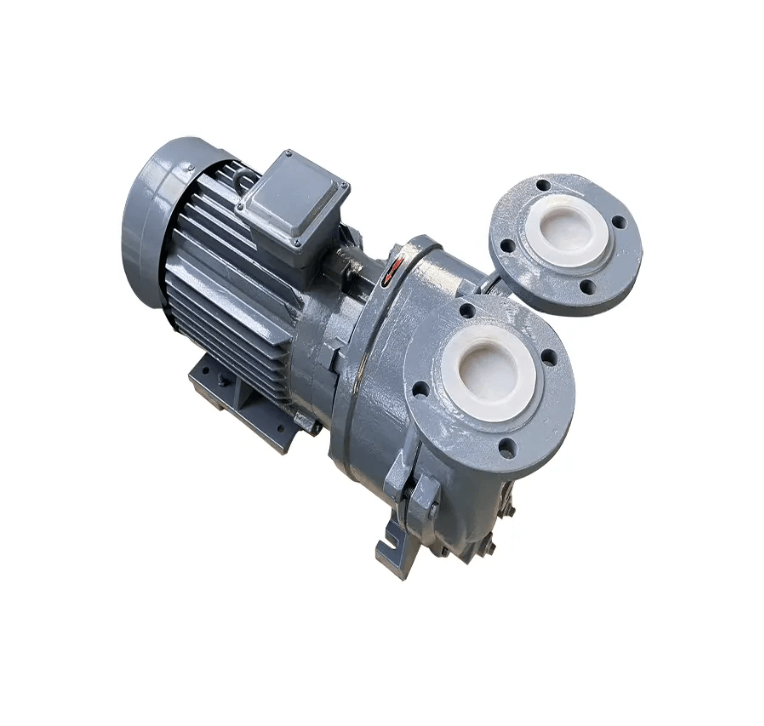
当实际运行能力和真空性能满足工艺要求时,可以考虑采用 2BV5-161 水环真空泵作为系统配置的一部分。
采用 2BV5-161 真空泵的集中式真空系统配置
真空泵站与分配管网的集成
集中式真空系统通常由真空泵、真空储罐、主管道、分配总管、支管道、隔离阀、树脂捕集器和自动控制柜组成。
2BV5-161 作为真空产生设备,连接至主管网,并通过专用支管向各个模具工位分配负压。真空储罐设置在真空泵与生产设备之间,可以在不同工位启动或停止时起到缓冲作用,减少真空波动,同时提供共享的真空储备。
主管道和支管道的布置需要根据生产区域布局及各工位的真空需求进行规划。
多个模具工位的独立真空控制
不同模具可能处于不同的生产阶段,例如真空袋准备、初始抽真空和树脂灌注阶段,因此各工位的真空需求可能存在差异。
集中式管网可以为每个工位配置独立的隔离阀、压力监测仪表和控制部件。自动控制柜协调真空泵与各支路阀门的运行状态,压力信号则用于监测系统运行情况和异常变化。
这种配置适用于同时生产多件大型复合材料产品的场景。
真空负荷分配与备用真空泵配置
管理多个工位的同时真空需求
多个工位同时运行时的总真空需求,取决于模具尺寸、真空袋密封情况、管道阻力、泄漏情况以及树脂灌注阶段。
在确定真空泵配置之前,工程人员需要评估各支路的真空需求。主管道应尽量减少压力损失,支管道则应根据各模具工位的需求进行尺寸设计。控制阀用于调节不同支路的真空状态。
备用真空泵与运行连续性
在树脂灌注过程中,保持真空连续性十分重要。真空供应中断可能影响树脂分布和最终产品质量。
集中式真空泵站可以通过隔离阀和控制系统配置备用真空泵。控制系统监测主泵的运行状态,并在设备需要维护或出现异常时切换至备用泵。
设计过程中还需要考虑电源供应、管道隔离、止回阀以及切换顺序,以避免切换过程中出现真空压力波动。
树脂捕集器与真空管道保护
防止树脂进入真空设备
多余的树脂可能沿着真空出口流向真空系统。树脂捕集器应安装在模具出口与集中式真空管网之间,用于收集多余树脂。
树脂捕集器的布置应根据各模具工位和树脂流动路径进行规划。每个模具可以设置独立的收集装置,真空储罐及气液分离部件则有助于保护真空设备,减少液体夹带带来的影响。
具体配置应根据所使用的材料以及树脂或液体进入管网的风险进行确定。
管道布局与维护注意事项
真空管道设计应考虑检查、排液和支路隔离的便利性。便于接近的阀门和检查点有助于识别树脂积聚或污染情况。
排液结构用于管理系统中的液体。管道材料应与树脂、清洗剂及工艺化学品保持良好的兼容性。
在日常维护过程中,应定期检查树脂捕集器、真空储罐、阀门和管道连接部位。
复合材料生产线一体化真空系统设计
真空泵应作为完整工程解决方案的一部分进行设计,而不是作为独立设备进行安装。
系统规划需要综合考虑模具数量、同时运行时的真空需求、管道分配、树脂收集、备用设备以及自动控制。
风力涡轮机叶片生产线通常涉及大型模具和较长的树脂灌注过程;航空航天复合材料生产则可能需要独立的真空支路和监测系统。
因此,完整的系统设计应包括集中式真空产生、支路级控制、树脂防护以及备用设备配置。
结论
对于实际工艺条件和运行要求相匹配的大型复合材料制造应用,可以考虑将 2BV5-161 水环真空泵作为集中式真空供给系统的一部分,应用场景包括风力涡轮机叶片和航空航天结构制造。
通过与真空储罐、分配管道、独立模具工位、树脂捕集器和自动控制柜集成,可以实现多个生产区域的协调真空供应。
在系统设计过程中,应重点关注同时运行时的真空需求、工位控制、备用真空泵配置以及树脂夹带防护。
Web: http://www.greentechblower.com (Group Web) ‖ http://www.zqblower.cn (Chinese) ‖ http://www.ringblower.cn/ (Ring blower) ‖ http://www.china-blower.com (Roots Blower) ‖ https://www.zibovacuumpump.com(Vacuum Pump)
相关资讯
高瑞达最新产品
磁悬浮离心风机
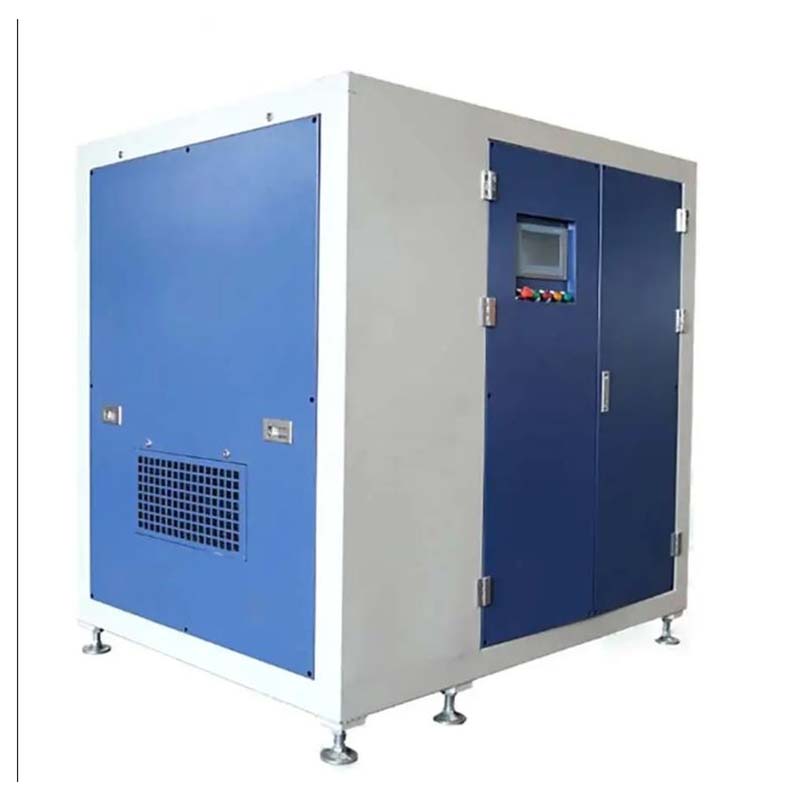
- 组成:磁悬浮离心风机的叶轮采用AL7075铝合金材质,通过与电机直接连接驱动。叶轮效率可达92%,使用寿命可达20年以上。风机转速调节范围可达45%~100%,工作范围非常宽广。采用领先的超高
空悬浮离心风机
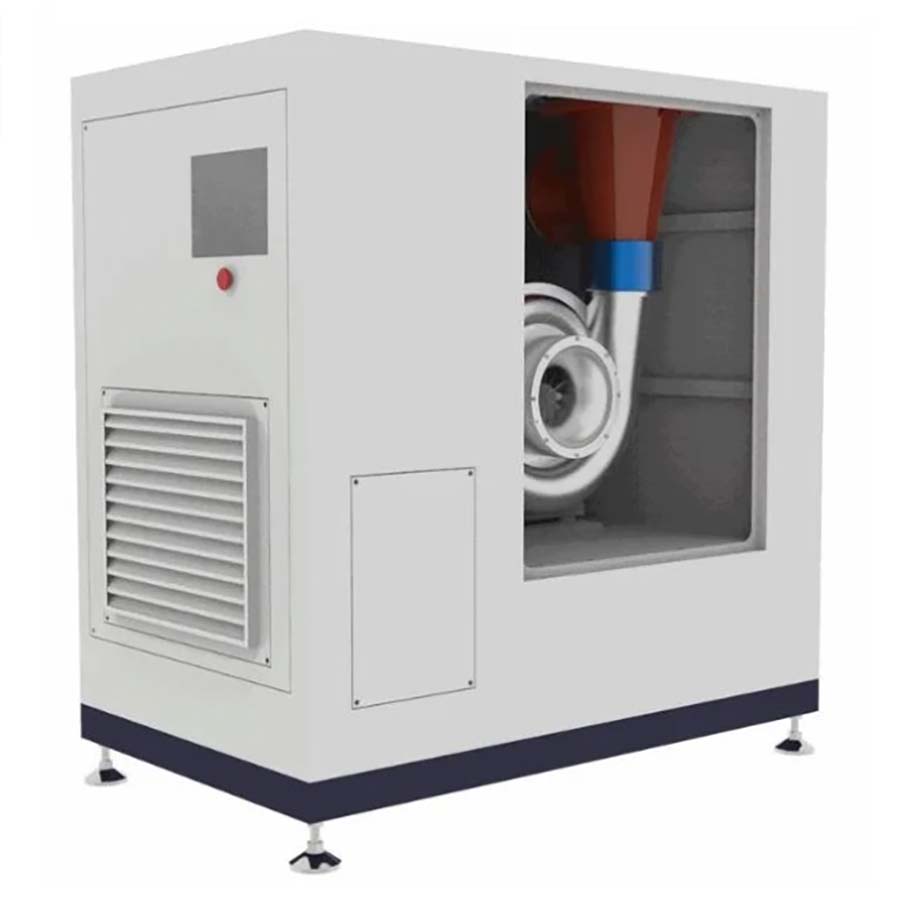
- 空气悬浮轴承:空气悬浮轴承利用空气浮力代替润滑油,并利用周围空气代替润滑油,因此可以在更高的温度和更高的转速下运行。空气悬浮轴承的优点包括启动灵活、运行成本低、无机械
M4506罗茨鼓风机
- M型叶轮与轴一体式罗茨鼓风机是我公司在引进美国风机技术基础上,消化吸收,并融合了我公司多年的风机设计制造核心技术和关键技术,再进行创新的罗茨鼓风机。我公司的M风机安
M4509罗茨鼓风机
- M型叶轮与轴一体式罗茨鼓风机是我公司在引进美国风机技术基础上,消化吸收,并融合了我公司多年的风机设计制造核心技术和关键技术,再进行创新的罗茨鼓风机。我公司的M风机安
M4512罗茨鼓风机
- M型叶轮与轴一体式罗茨鼓风机是我公司在引进美国风机技术基础上,消化吸收,并融合了我公司多年的风机设计制造核心技术和关键技术,再进行创新的罗茨鼓风机。我公司的M风机安
M6010罗茨鼓风机
- M型叶轮与轴一体式罗茨鼓风机是我公司在引进美国风机技术基础上,消化吸收,并融合了我公司多年的风机设计制造核心技术和关键技术,再进行创新的罗茨鼓风机。我公司的M风机安
M6016罗茨鼓风机
- M型叶轮与轴一体式罗茨鼓风机是我公司在引进美国风机技术基础上,消化吸收,并融合了我公司多年的风机设计制造核心技术和关键技术,再进行创新的罗茨鼓风机。我公司的M风机安
M8021罗茨鼓风机

- M型叶轮与轴一体式罗茨鼓风机是我公司在引进美国风机技术基础上,消化吸收,并融合了我公司多年的风机设计制造核心技术和关键技术,再进行创新的罗茨鼓风机。我公司的M风机安