 高瑞达首页
引言
有机溶剂在原料药制造和医药中间体生产中发挥着重要作用。乙酸乙酯和异丙醇等溶剂广泛应用于萃取、反应、结晶、洗涤和纯化等工艺。回收这些溶剂有助于减少原材料消耗、管理溶剂废弃物,并提高生产运营效率。
真空蒸馏是回收溶剂的一种常用方法。通过降低操作压力,蒸馏系统可以在适合溶剂和产品特性的条件下促进蒸发。因此,可靠的真空源是整个溶剂回收系统中的重要组成部分。
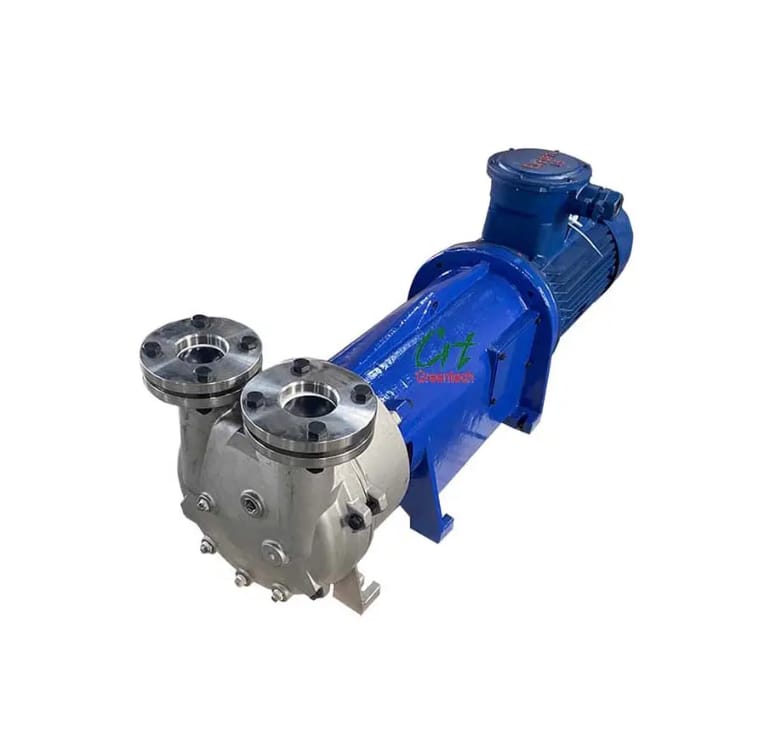
对于符合防爆要求的真空应用,如果其认证配置和运行条件与工艺要求相匹配,2BV2061-Ex 水环真空泵可以作为一种适用设备进行评估。其作用应作为集成式溶剂回收系统的一部分进行考量,而不是将其视为独立运行的设备。
制药溶剂回收系统的真空配置
典型的原料药溶剂回收系统可能包括反应釜、真空蒸馏设备、冷凝器、溶剂接收罐、气液分离器、真空泵以及防爆控制设备。每个部件都承担着特定功能,共同维持稳定的工艺条件并处理溶剂蒸气。
与蒸馏设备的连接
真空泵通常连接在蒸馏系统的蒸气处理部分,位于冷凝器或其他适当的蒸气处理设备下游。真空泵通过排出不凝性气体并维持所需的负压,使蒸馏容器能够在指定的真空条件下运行。
冷凝器尤为重要,因为它能够减少进入真空泵的可凝性溶剂蒸气量。蒸气冷凝后被收集并输送至溶剂接收罐,剩余气体则继续进入指定的处理设备和真空设备。
连接配置应考虑管路阻力、冷凝液排放、隔离阀以及液体夹带的可能性。合理布置冷凝器和接收罐有助于保护真空设备,也便于溶剂收集和管理。
气液分离与溶剂处理
气液分离器可以安装在真空管路中,用于分离气流中夹带的液体。根据工艺系统设计,它可以收集通过上游设备的冷凝液或液滴,防止过多液体进入真空泵。
分离器配置应具备适当的排液、液位监测和隔离功能。收集到的溶剂必须返回适当的回收容器,或通过指定的密闭工艺进行处理。不得将其直接排入未经控制的排水系统。
水环真空泵使用的工作液同样需要谨慎考虑。应评估工作液与工艺气体的相容性、潜在的溶剂污染情况,以及工作液的处置或回收方式。如果可能发生溶剂吸收或污染,则工作液回路可能需要采用适当的闭式循环配置,并增加相应的分离或处理设备。
防爆设计注意事项
溶剂回收系统中可能存在易燃蒸气,因此必须进行危险区域评估。选择防爆真空泵不仅仅是选择一台标注为防爆型的电机。
与危险区域相匹配的设备配置
应根据现场实际危险区域划分、气体组别和温度组别,对 2BV2061-Ex 配置进行评估。电机认证以及其他电气部件都必须适用于指定区域。
整套安装系统还可能包括仪表、接线盒、控制柜、传感器、执行器和电缆连接件。每个部件都必须符合适用的防护要求。仅有经过认证的防爆电机,并不能证明整套真空系统符合 ATEX 或其他地区的防爆法规。
密封件、材料与蒸气排放
密封材料和过流部件应根据所涉及的溶剂、运行温度以及潜在的化学接触情况进行选择。乙酸乙酯、异丙醇和其他工艺溶剂可能具有不同的材料相容性要求。因此,材料选择应以经过验证的化学相容性为依据,而不能笼统地认为某一种密封材料适用于所有溶剂。
真空泵的排气端同样需要明确的处理去向。残余溶剂蒸气应输送至适当的回收、冷凝或尾气处理系统。将其直接排放到设备间内,不能替代经过工程设计的蒸气处理方案。
自动化与运行联锁
自动化溶剂回收系统应协调真空泵与蒸馏容器、冷凝器、接收罐及相关阀门之间的运行。控制程序可以包括真空泵启动许可、阀门位置确认、分离器液位监测以及异常工况报警。
例如,在确认相关工艺阀门处于正确位置,并确保所需的冷却设备或蒸气处理设备已投入运行之前,系统可以禁止真空泵启动。当分离器液位过高、电机运行状态异常或必要的辅助服务中断时,系统可以触发报警或执行受控停机程序。
联锁功能应根据工厂的工艺危害评估和控制系统设计进行制定。其目的是防止不适当的运行状态,并协调设备响应,而不仅仅是实现真空泵的自动化运行。
结论
对于经过合理设计的原料药溶剂回收和制药真空蒸馏系统,2BV2061-Ex 水环真空泵可以作为真空源进行评估。其成功集成取决于冷凝器、接收罐、气液分离、工作液管理、蒸气处理以及防爆电气设备的整体配置。
在确定真空泵型号之前,工程人员应确认工艺气体成分、溶剂相容性、所需真空工况、危险区域划分以及适用的认证要求。通过系统级工程评估,可以确保真空设备在满足现场运行和安全要求的同时,为溶剂回收工艺提供支持。
Web: http://www.greentechblower.com (Group Web) ‖ http://www.zqblower.cn (Chinese) ‖ http://www.ringblower.cn/ (Ring blower) ‖ http://www.china-blower.com (Roots Blower) ‖ https://www.zibovacuumpump.com(Vacuum Pump)
相关资讯
高瑞达最新产品
磁悬浮离心风机
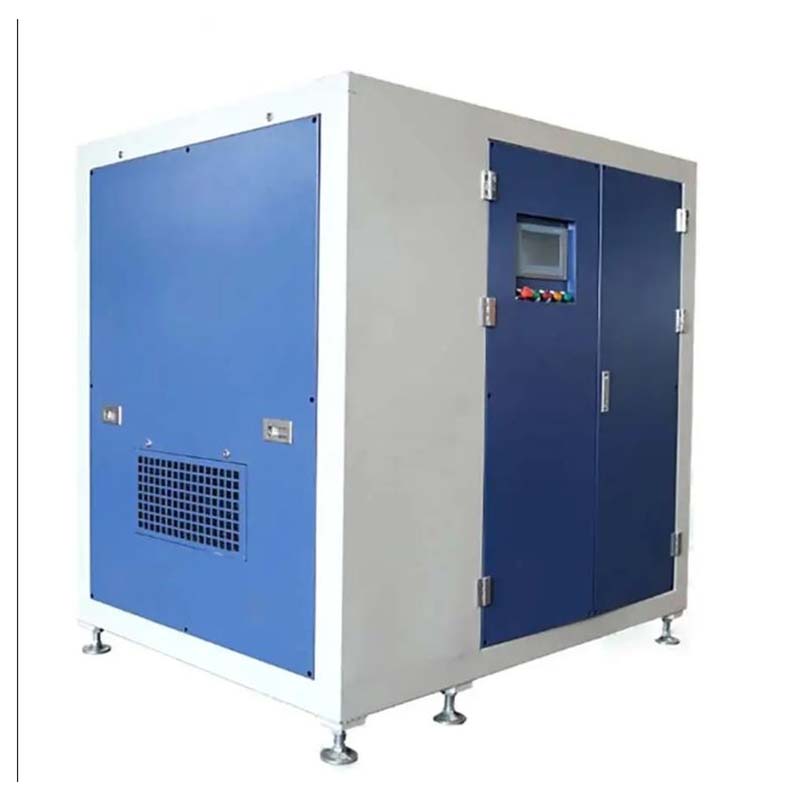
- 组成:磁悬浮离心风机的叶轮采用AL7075铝合金材质,通过与电机直接连接驱动。叶轮效率可达92%,使用寿命可达20年以上。风机转速调节范围可达45%~100%,工作范围非常宽广。采用领先的超高
空悬浮离心风机
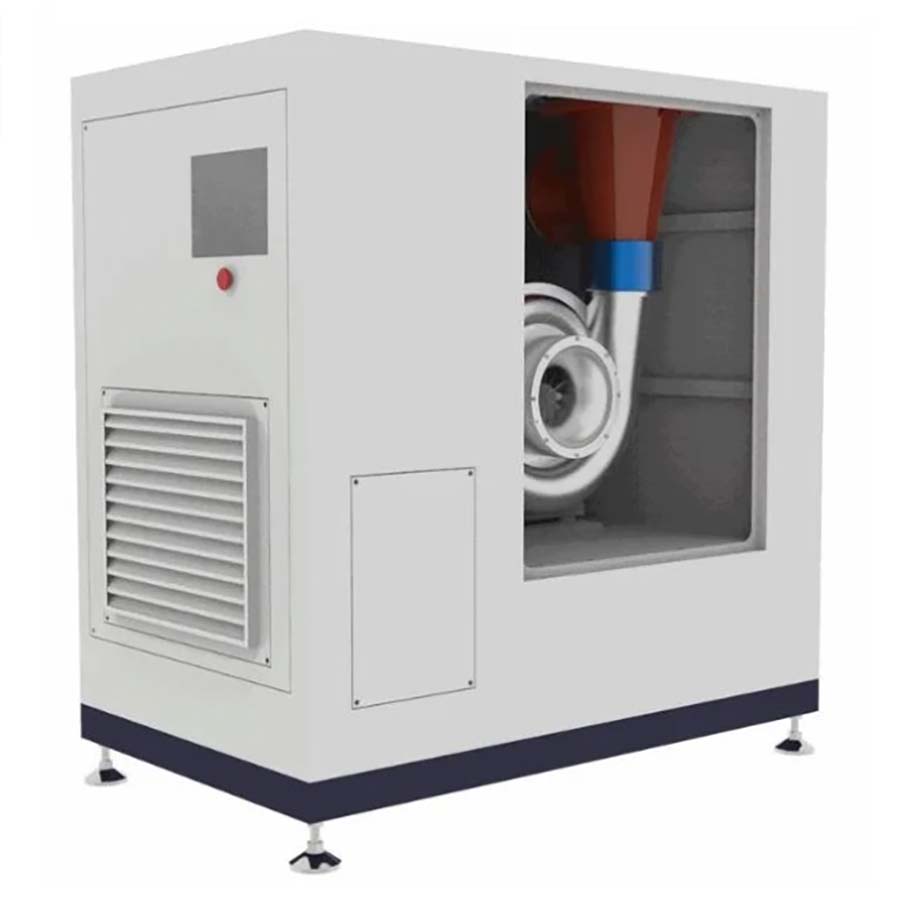
- 空气悬浮轴承:空气悬浮轴承利用空气浮力代替润滑油,并利用周围空气代替润滑油,因此可以在更高的温度和更高的转速下运行。空气悬浮轴承的优点包括启动灵活、运行成本低、无机械
M4506罗茨鼓风机
- M型叶轮与轴一体式罗茨鼓风机是我公司在引进美国风机技术基础上,消化吸收,并融合了我公司多年的风机设计制造核心技术和关键技术,再进行创新的罗茨鼓风机。我公司的M风机安
M4509罗茨鼓风机
- M型叶轮与轴一体式罗茨鼓风机是我公司在引进美国风机技术基础上,消化吸收,并融合了我公司多年的风机设计制造核心技术和关键技术,再进行创新的罗茨鼓风机。我公司的M风机安
M4512罗茨鼓风机
- M型叶轮与轴一体式罗茨鼓风机是我公司在引进美国风机技术基础上,消化吸收,并融合了我公司多年的风机设计制造核心技术和关键技术,再进行创新的罗茨鼓风机。我公司的M风机安
M6010罗茨鼓风机
- M型叶轮与轴一体式罗茨鼓风机是我公司在引进美国风机技术基础上,消化吸收,并融合了我公司多年的风机设计制造核心技术和关键技术,再进行创新的罗茨鼓风机。我公司的M风机安
M6016罗茨鼓风机
- M型叶轮与轴一体式罗茨鼓风机是我公司在引进美国风机技术基础上,消化吸收,并融合了我公司多年的风机设计制造核心技术和关键技术,再进行创新的罗茨鼓风机。我公司的M风机安
M8021罗茨鼓风机

- M型叶轮与轴一体式罗茨鼓风机是我公司在引进美国风机技术基础上,消化吸收,并融合了我公司多年的风机设计制造核心技术和关键技术,再进行创新的罗茨鼓风机。我公司的M风机安