 高瑞达首页
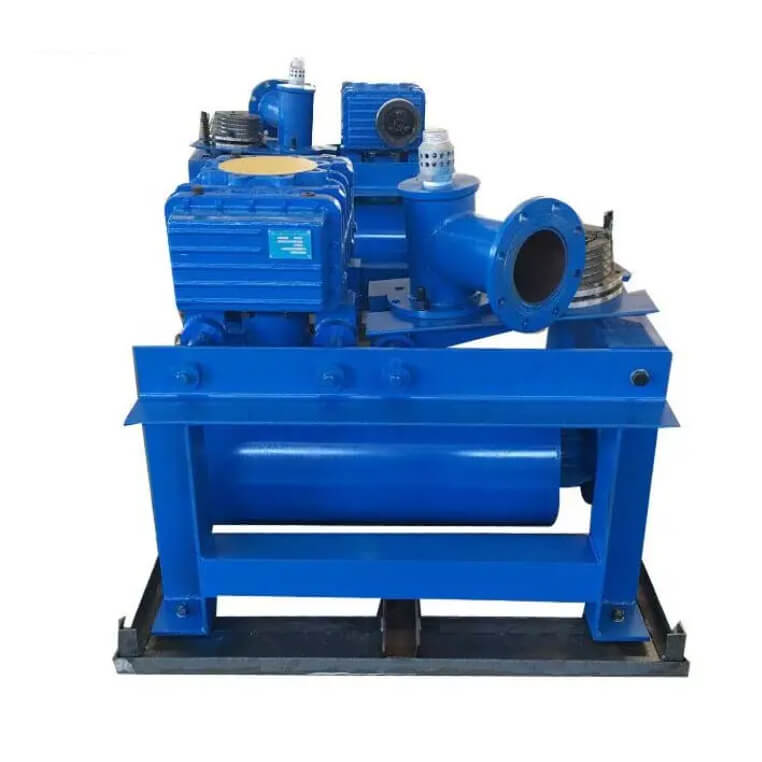
M系列罗茨鼓风机广泛应用于污水处理、气力输送、水泥建材及工业气体输送等领域。设备的运行效率、供气稳定性和使用寿命,不仅取决于整体结构设计,还与核心零部件的加工精度、装配质量及间隙控制密切相关。严格执行加工与装配要求,有助于降低内部泄漏、减少异常振动,并提高设备运行的可靠性。
一、M系列罗茨鼓风机核心零部件的加工要求
1. 转子的加工精度与型线控制
转子是罗茨鼓风机实现气体输送的关键部件,其型线精度、表面粗糙度及尺寸一致性会直接影响风机性能。加工过程中,应严格控制转子的轮廓尺寸、轴向尺寸和同轴度,确保转子旋转平稳,并与机壳保持合理间隙。
同时,转子表面应避免明显划痕、毛刺及其他加工缺陷。对于有特殊耐腐蚀或耐磨要求的工况,还应根据设计要求选择合适的材料及表面处理工艺。
2. 机壳与墙板的加工要求
机壳和墙板共同构成风机的工作腔体,其加工质量会影响内部密封、转子定位及整体装配精度。加工时应重点控制安装基准、孔位尺寸、平面度及相关配合尺寸,确保各部件能够准确定位。
对于机壳内腔,应保证设计要求的几何尺寸和表面质量,避免因加工偏差造成局部间隙过小或过大,进而引发摩擦、泄漏或运行效率下降。
3. 轴、齿轮与轴承配合部位的加工要求
传动轴、同步齿轮和轴承共同保障转子的同步旋转。轴的轴颈尺寸、同轴度及表面质量应满足设计要求;齿轮的齿形精度、啮合状态和安装定位也必须符合技术标准。
轴承配合部位应严格控制尺寸公差,避免配合过松造成定位不稳,或配合过紧影响轴承运行。加工完成后,应按照检验规范进行尺寸测量和质量检查。
二、M系列罗茨鼓风机的关键装配要求
1. 转子间隙与轴向间隙控制
转子与转子之间、转子与机壳之间,以及转子与墙板之间的间隙,是装配过程中的重点控制项目。间隙过小可能导致运行时摩擦甚至卡滞,间隙过大则可能增加内部泄漏,影响风量和效率。
装配人员应依据具体型号的技术文件,使用适当的测量工具检查各部位间隙,并综合考虑温升、零部件尺寸及运行条件,确保间隙符合设计要求。
2. 同步齿轮的安装与调整
同步齿轮负责保持两个转子的准确相位关系。装配时,应按照规定的定位标记和安装程序进行操作,并检查齿轮啮合、紧固状态及转子相位。
完成安装后,应手动盘车,确认转子旋转顺畅,无异常摩擦、碰撞或卡滞。具体齿轮间隙和紧固要求应以制造商的装配规范为准。
3. 轴承、密封及润滑系统的装配
轴承安装应采用适当的装配方法,避免敲击损伤滚动体或配合表面。密封部件应正确定位,确保满足设备的密封要求。
对于采用润滑油系统的机型,应按照规定添加合适的润滑油,并检查油位、油路和密封状态。装配过程中还应防止灰尘、金属屑等杂质进入轴承及润滑系统。
三、装配后的检验与试运行
1. 检查设备整体装配质量
装配完成后,应检查紧固件、联轴器、管路连接及润滑系统,确认安装牢固、连接可靠。必要时,还应检查转子的旋转阻力、轴向定位及相关装配尺寸。
2. 开展试运行与性能检测
试运行前,应确认电气连接、旋转方向及安全防护符合要求。运行过程中,应监测电流、压力、温度、振动和噪声等指标,并检查是否存在异常泄漏或机械摩擦。
设备应按照规定的试运行程序逐步加载。若发现温度异常、振动过大或压力不稳定,应及时停机检查,排除问题后再投入正常运行。
四、结语
M系列罗茨鼓风机的制造质量与装配精度,直接关系到设备的供气性能、运行稳定性和使用寿命。通过严格控制转子、机壳、轴及齿轮等核心零部件的加工质量,规范间隙调整、同步齿轮安装和润滑系统装配,并落实出厂检验与试运行要求,可以有效提升设备的可靠性和运行效率。
Web: http://www.greentechblower.com (Group Web) ‖ http://www.zqblower.cn (Chinese) ‖ http://www.ringblower.cn/ (Ring blower) ‖ http://www.china-blower.com (Roots Blower) ‖ https://www.zibovacuumpump.com(Vacuum Pump)
高瑞达最新产品
磁悬浮离心风机
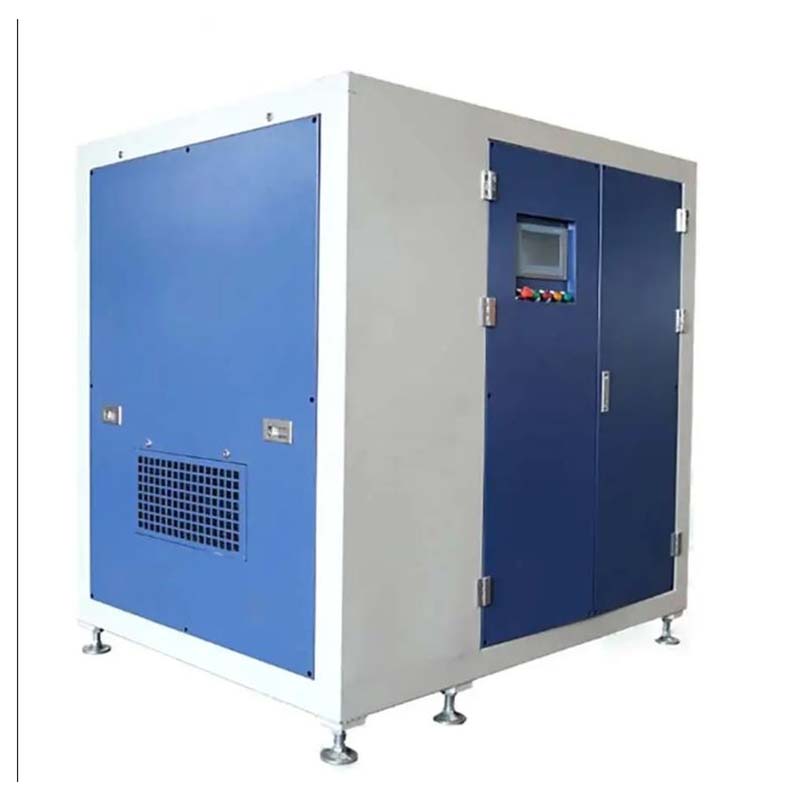
- 组成:磁悬浮离心风机的叶轮采用AL7075铝合金材质,通过与电机直接连接驱动。叶轮效率可达92%,使用寿命可达20年以上。风机转速调节范围可达45%~100%,工作范围非常宽广。采用领先的超高
空悬浮离心风机
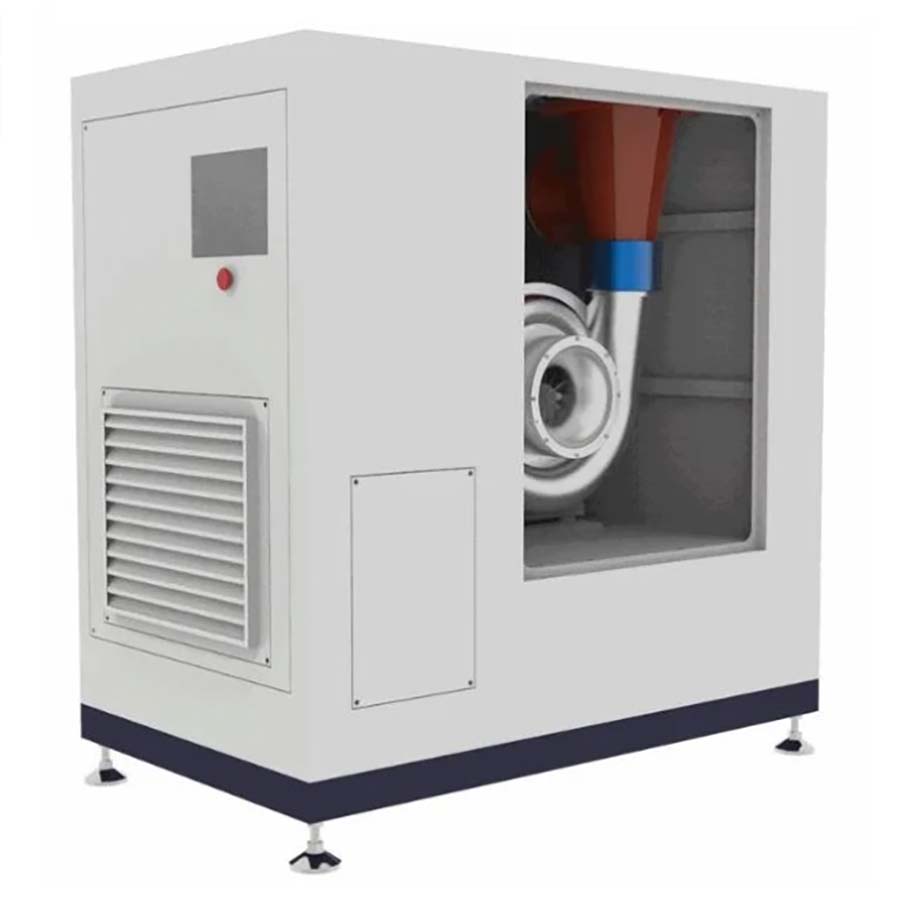
- 空气悬浮轴承:空气悬浮轴承利用空气浮力代替润滑油,并利用周围空气代替润滑油,因此可以在更高的温度和更高的转速下运行。空气悬浮轴承的优点包括启动灵活、运行成本低、无机械
M4506罗茨鼓风机
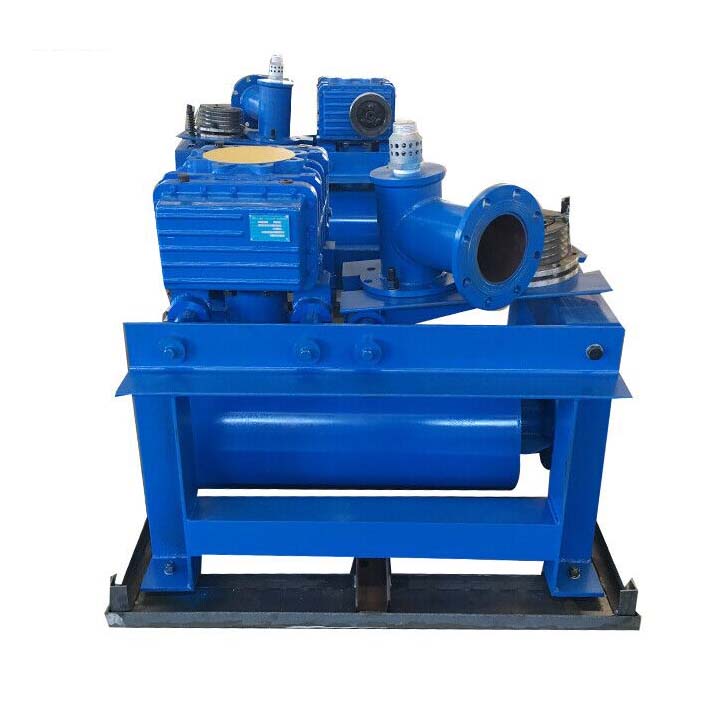
- M型叶轮与轴一体式罗茨鼓风机是我公司在引进美国风机技术基础上,消化吸收,并融合了我公司多年的风机设计制造核心技术和关键技术,再进行创新的罗茨鼓风机。我公司的M风机安
M4509罗茨鼓风机
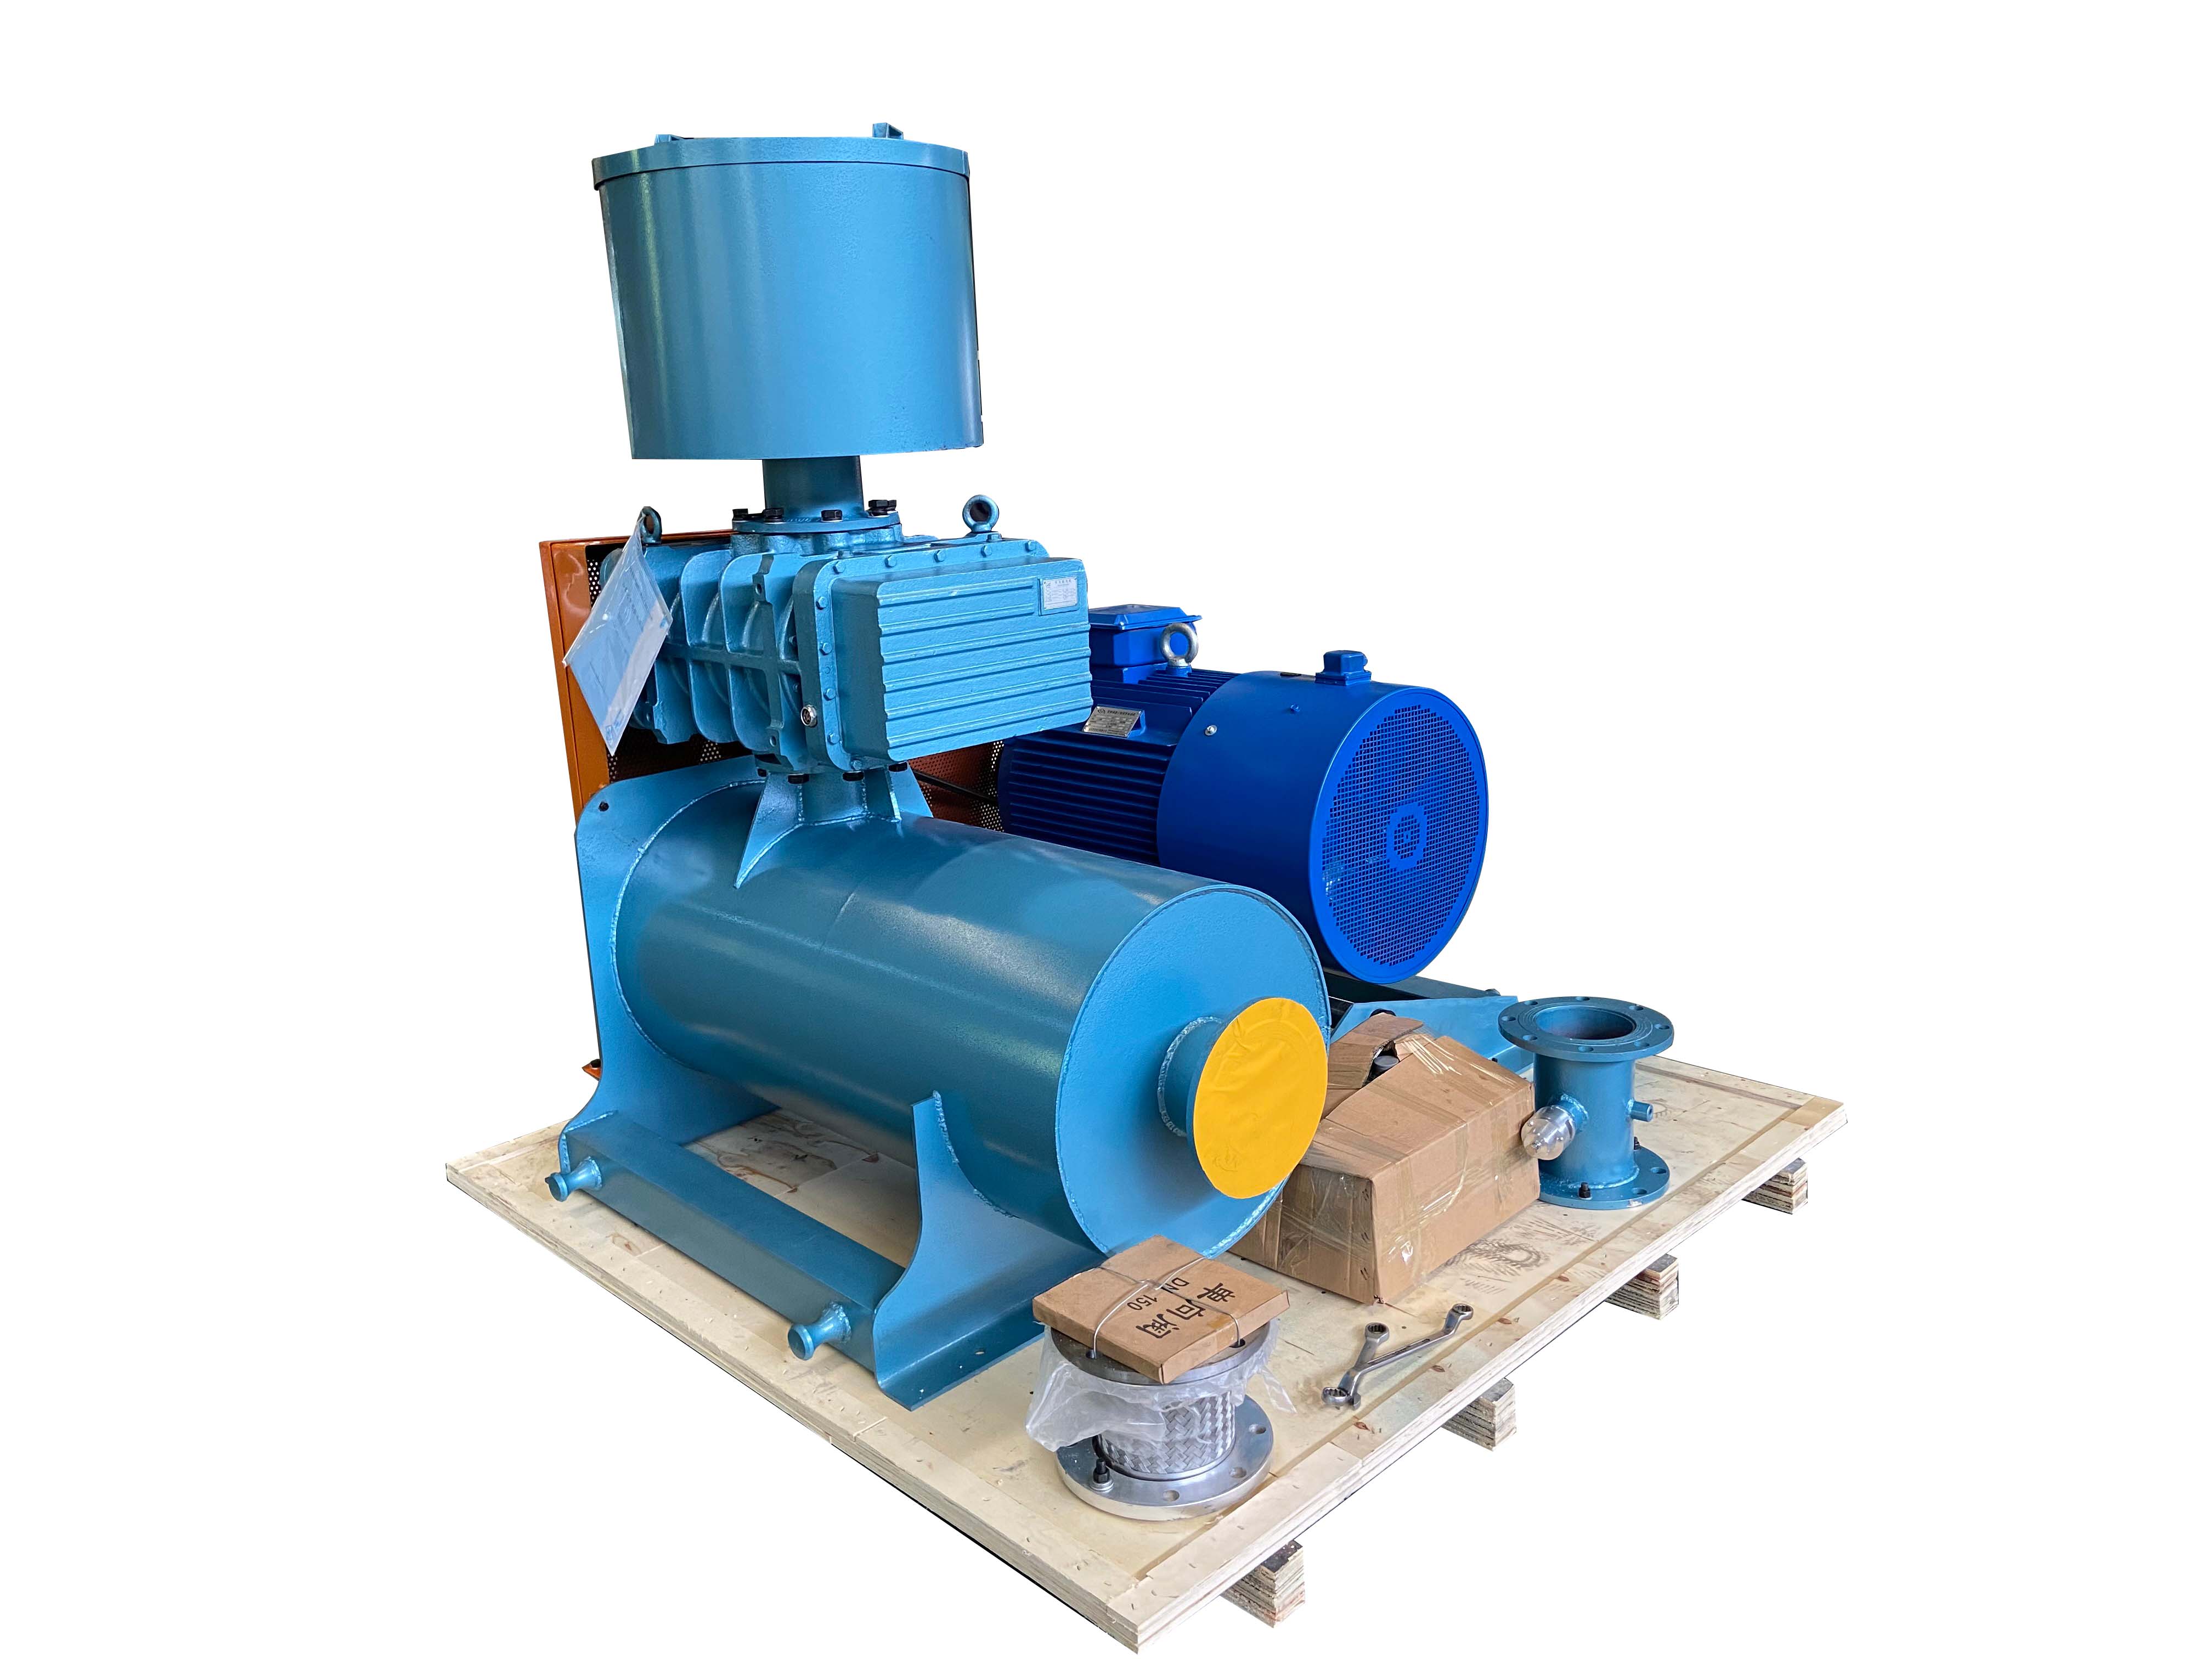
- M型叶轮与轴一体式罗茨鼓风机是我公司在引进美国风机技术基础上,消化吸收,并融合了我公司多年的风机设计制造核心技术和关键技术,再进行创新的罗茨鼓风机。我公司的M风机安
M4512罗茨鼓风机
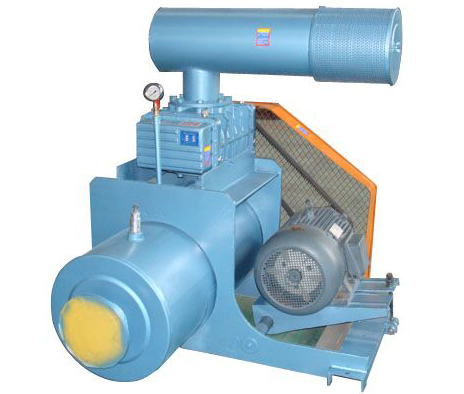
- M型叶轮与轴一体式罗茨鼓风机是我公司在引进美国风机技术基础上,消化吸收,并融合了我公司多年的风机设计制造核心技术和关键技术,再进行创新的罗茨鼓风机。我公司的M风机安
M6010罗茨鼓风机
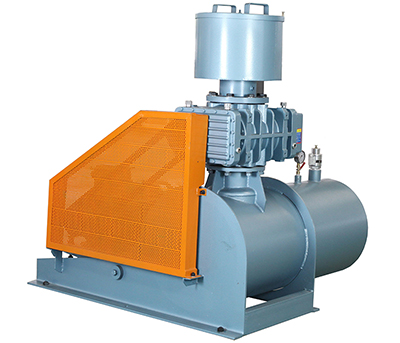
- M型叶轮与轴一体式罗茨鼓风机是我公司在引进美国风机技术基础上,消化吸收,并融合了我公司多年的风机设计制造核心技术和关键技术,再进行创新的罗茨鼓风机。我公司的M风机安
M6016罗茨鼓风机
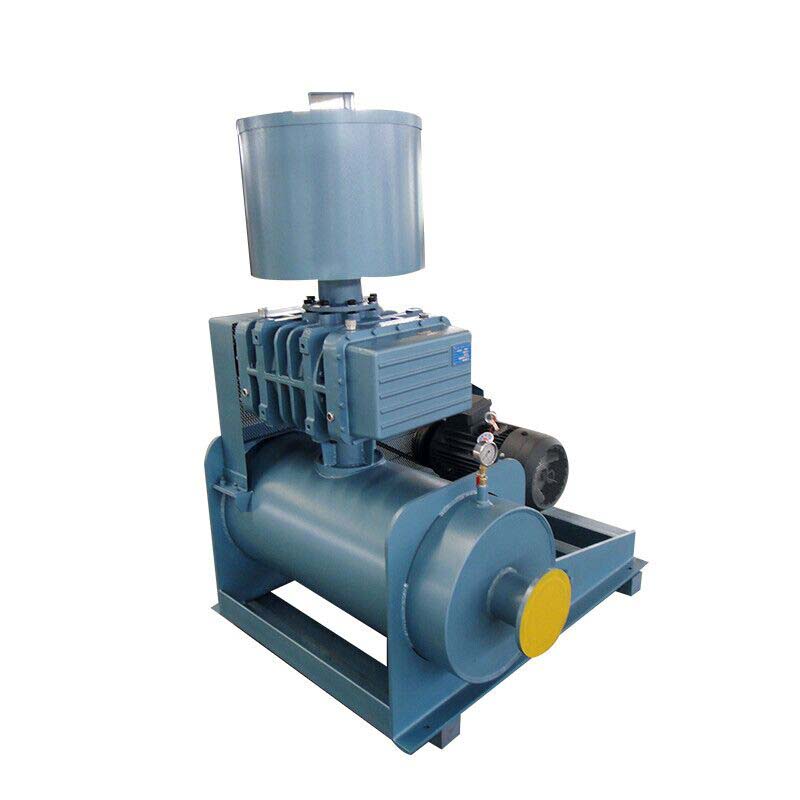
- M型叶轮与轴一体式罗茨鼓风机是我公司在引进美国风机技术基础上,消化吸收,并融合了我公司多年的风机设计制造核心技术和关键技术,再进行创新的罗茨鼓风机。我公司的M风机安
M8021罗茨鼓风机

- M型叶轮与轴一体式罗茨鼓风机是我公司在引进美国风机技术基础上,消化吸收,并融合了我公司多年的风机设计制造核心技术和关键技术,再进行创新的罗茨鼓风机。我公司的M风机安